通用设备及配件制造中提升CNC精密加工效率的关键技巧
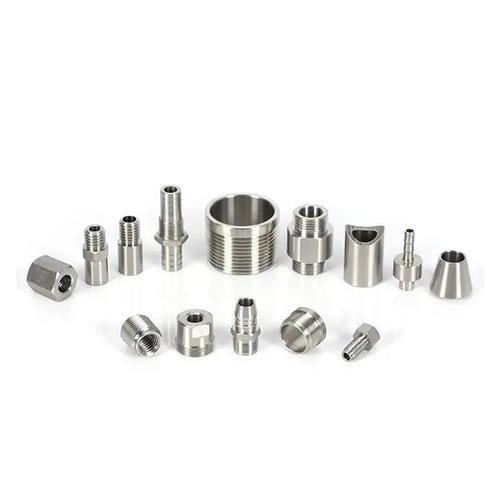
在钟表配件加工、医疗设备加工等通用设备及配件制造领域,CNC精密加工的效率直接关系到生产成本与交付周期。面对日益增长的高精度、多品种、小批量需求,如何在不牺牲质量的前提下提高加工效率,成为企业持续改进的核心课题。以下从工艺规划、刀具管理、编程优化、设备维护及生产组织五个维度,一系列实用技巧。
一、优化工艺规划与工序集中
- 合理划分加工阶段:粗加工、半精加工与精加工分离,避免粗加工切削力对精密表面的影响,同时为精加工留出均匀余量。
- 工序集中与复合加工:尽量在一次装夹中完成多面、多工序加工,减少装夹次数与找正时间。对于钟表小零件和医疗微型件,可采用五轴联动或车铣复合中心,实现一次装夹完成车、铣、钻、攻等多道工序。
- 采用成组技术:将形状、尺寸、工艺相似的零件归类,批量编排加工顺序,减少换型调整时间。
二、刀具管理与切削参数优化
- 选用高效刀具:针对医疗设备常用不锈钢、钛合金及钟表配件常用黄铜、易切削钢等材料,选用涂层硬质合金刀具或CBN/金刚石刀具,提高切削速度和刀具寿命。
- 动态调整切削参数:基于CAM软件切削仿真与机床实际负载监测,优化主轴转速、进给量和切深。对于微小刀具(如Φ0.5mm以下)应采用高转速、小切深、快进给的策略,避免刀具折断。
- 刀具预调与快速换刀:使用对刀仪预先测量刀具尺寸,配置刀柄快换系统,缩短换刀与对刀辅助时间。建立刀具寿命管理系统,按时更换避免意外停机。
三、编程与CAM策略优化
- 采用高速加工(HSC)编程策略:保持恒定切削载荷,采用圆弧切入切出、螺旋下刀等方式,减少急停急转,提高表面质量并延长刀具寿命。
- 优化走刀路径:通过CAM软件自动识别加工区域,减少空刀和抬刀次数;对医疗植入件等复杂曲面采用等高和等距混合加工策略,兼顾效率与精度。
- 程序段优化与子程序复用:将常用加工特征(如钟表齿轮轮廓、医疗接头螺纹)编制成宏程序或子程序,减少编程时间与人为错误。
四、设备维护与状态监控
- 定期精度校准:对CNC机床进行几何精度与热变形补偿,确保长时间加工稳定性,减少因精度漂移导致的返工。
- 实施 predictive maintenance(预测性维护):利用机床内置传感器监测主轴振动、温度、伺服负载,提前预警故障,避免非计划停机。
- 保持冷却与排屑系统高效:针对医疗设备加工中产生的细屑和积屑瘤问题,优化冷却液喷嘴方向与压力,配置高压冷却或微量润滑(MQL),提高排屑效率与刀具寿命。
五、生产组织与自动化升级
- 引入自动化上下料:对批量钟表配件可采用振动盘+机械手或托盘交换系统,实现夜间无人化连续加工;医疗设备小批量多品种则适合使用柔性制造单元(FMC)。
- 实施快速换模(SMED):将换型所需的内外部作业分离,使用标准化夹具与零点定位系统,将换型时间压缩至分钟级。
- 数据驱动的生产排程:通过MES系统采集机床运行数据,动态优化排产,减少等待与拥堵,提升设备综合效率(OEE)。
六、针对不同领域的特殊技巧
- 钟表配件加工:针对微小零件,采用高转速精密主轴(>40,000 rpm)和微径刀具,配合视觉对刀系统,减少对刀误差;使用专用微型夹具实现快速装夹。
- 医疗设备加工:注重洁净切削与生物相容性,采用专用夹具避免划伤,加工后在线清洗;对钛合金等难加工材料采用高压冷却和摆线铣削策略,提高材料去除率。
提高CNC精密加工效率需要从工艺、刀具、编程、设备及管理多方面协同优化。企业应结合自身产品特点,优先实施见效快的措施(如刀具优化与 CAM 策略改进),并逐步推进自动化与数据化升级,从而在通用设备及配件制造领域建立高效、稳定的精密加工能力。
最新产品
通用设备及配件制造中提升CNC精密加工效率的关键技巧
过盈装配零部件热装热拆通用设备在通用设备及配件制造中的应用与优化
阜城县鑫盛达通用设备制造 防火阀生产线打造安全可靠的通"芯"之盾
传热设备、环保设备、其他专用设备、其他通用设备及配件的研发与制造 推动通用设备及配件制造新发展
嘉陵本田HONDA通用汽油机配件 品质传承与市场价值解析
嘉陵本田HONDA通用汽油机配件 中国制造夯实全球通用动力基石
莱州天甲五金 以厂家直销优势引领机械设备搭扣行业发展
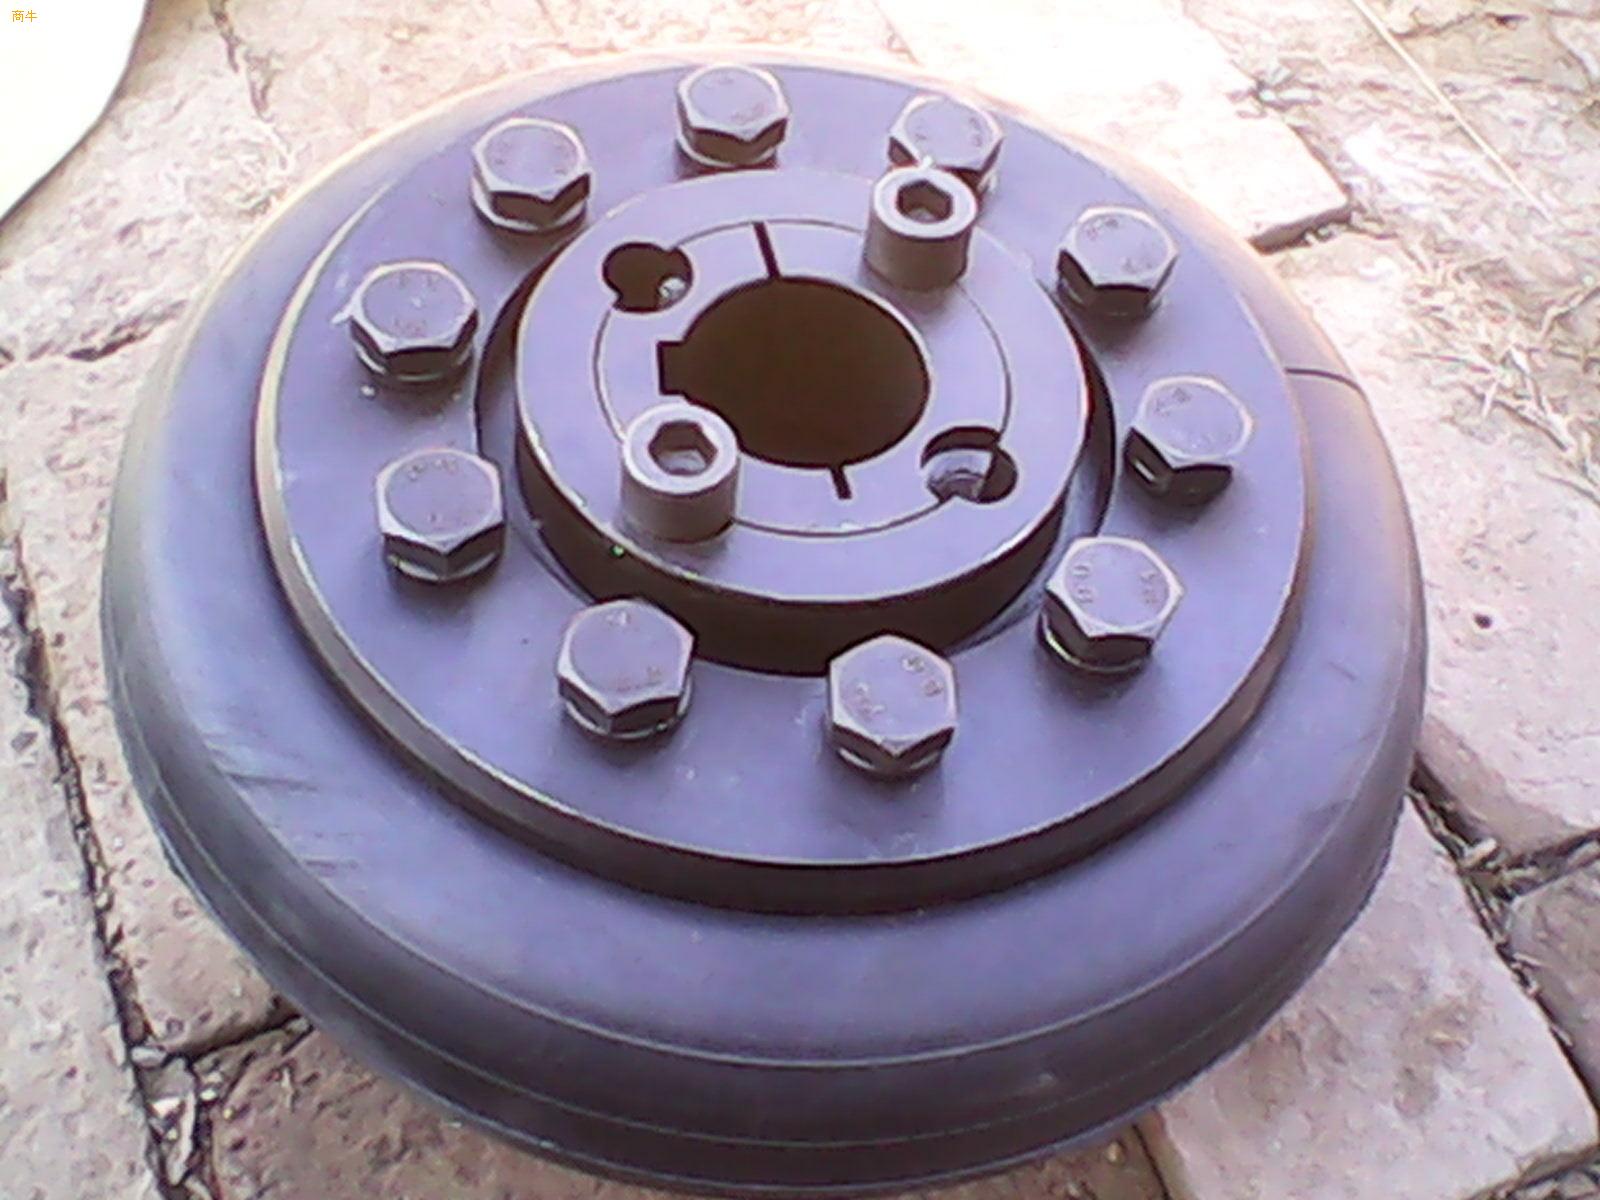
UL11轮胎联轴器 通用设备传动系统中的柔性连接之道
江门雪腾雪佛兰4S店 汽车服务与通用设备制造的跨界融合
自动上下料厚度测量设备3D数模图纸在通用设备制造中的应用与价值